Artykuł sponsorowany
Jak ocenić, czy po mobilnym spawaniu laserowym detal wrócił do tolerancji i pracy
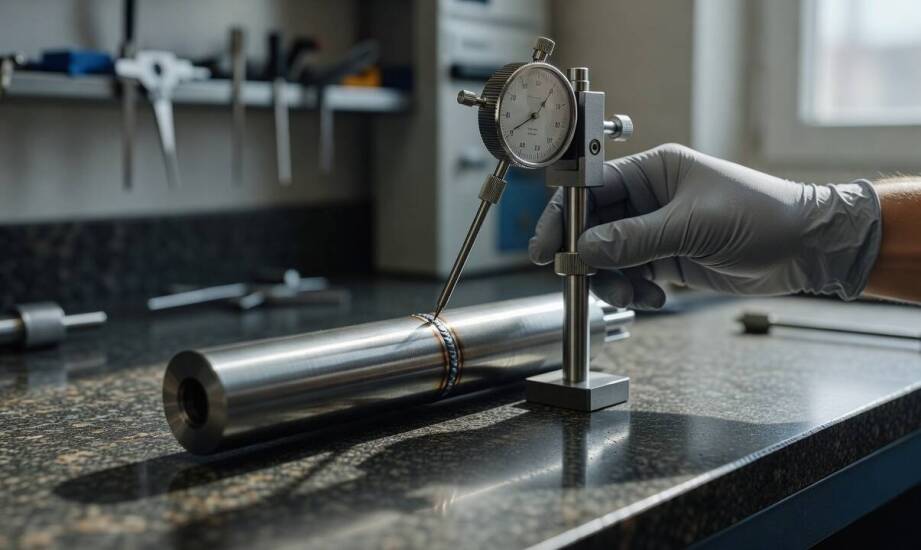
Naprawa narzędzia przemysłowego metodą spawania laserowego kończy się dopiero wtedy, gdy detal przechodzi rygorystyczną kontrolę wymiarową i funkcjonalną. Pominięcie tego etapu odbiera pewność, czy zregenerowany element wrócił do pierwotnych tolerancji. Prawidłowa weryfikacja techniczna stanowi jedyną gwarancję, że forma wtryskowa, skomplikowany wykrojnik lub wałek napędowy będzie działać niezawodnie po powrocie na linię produkcyjną. Odbiór jakościowy wymaga precyzyjnego zestawienia stanu wyjściowego z efektem końcowym, co w przypadku obróbki skupioną wiązką światła nakłada na inżynierów specyficzne wymagania pomiarowe.
Jak zweryfikować geometrię i osiowość detalu po naprawie?
Przed przystąpieniem do oceny efektów nałożenia napoiny wykonuje się dokładne pomiary referencyjne na uszkodzonym detalu w jego stanie wyjściowym. Specjaliści analizują pierwotną geometrię ogólną, płaskość powierzchni roboczych, wyjściową osiowość wałków oraz stan chropowatości. Po zakończeniu prac spawalniczych te same parametry weryfikuje się ponownie za pomocą współrzędnościowych maszyn pomiarowych CMM lub zaawansowanych systemów optycznych. Oprzyrządowanie to potrafi zarejestrować mikroskopijne odchyłki rzędu setnych części milimetra, jednak ostateczne dopuszczalne tolerancje zawsze zależą od specyfiki detalu i wytycznych z dokumentacji technicznej producenta.
Płaskość weryfikuje się na całej płaszczyźnie styku, ponieważ nawet najmniejsze deformacje cieplne wpływają na szczelność zamykania formy wtryskowej pracującej pod wysokim ciśnieniem. Z kolei osiowość elementów obrotowych kontroluje się precyzyjnymi przyrządami laserowymi bezpośrednio na łożach maszyn. Niewspółosiowość rzędu ułamków milimetra – na przykład 0,05 milimetra w przypadku bardzo szybkotnących wrzecion – generuje silne drgania i prowadzi do zniszczenia łożysk. Warto jednak pamiętać, że u poszczególnych wytwórców maszyn dopuszczalne odchyłki potrafią być znacznie szersze w zależności od gabarytów i przeznaczenia napędu.
Pomiar lokalnego nadbudowania materiału po napawaniu narzuca zupełnie inną metodologię niż standardowe badanie klasycznej spoiny konstrukcyjnej. Warstwa dodanego stopu nanoszona jest wysoce punktowo za pomocą cienkiego drutu, a jej grubość często wynosi od ułamków do zaledwie kilku milimetrów. Taka charakterystyka często wymusza skanowanie przestrzenne w licznych przekrojach. Konwencjonalna spoina podlega głównie weryfikacji pod kątem głębokości wtopienia i braku pęknięć. Napoina laserowa musi z kolei uzyskać konkretną twardość dopasowaną do profilu zużycia elementu, osiągając w materiałach hartowanych wartości do 65 HRC, o ile taki parametr przewiduje projekt. Równocześnie proces ten cechuje się minimalną strefą wpływu ciepła, co ułatwia zachowanie pierwotnej struktury metalurgicznej otaczającego materiału bazowego.
Obróbka CNC po spawaniu i weryfikacja techniczna
Zakończenie procesu spajania metali rzadko zamyka całą procedurę serwisową. Precyzyjna obróbka ubytkowa staje się niezbędna, gdy nakładany podczas regeneracji naddatek materiału intencjonalnie przekracza docelową tolerancję wymiarową części. Wieloosiowe frezowanie lub szlifowanie współrzędnościowe pozwala odtworzyć docelową geometrię i wygenerować gładkość płaszczyzn odpowiednią dla układów formujących tworzywa sztuczne. Wartości chropowatości Ra spadające poniżej 0,8 mikrometra stanowią standard dla wielu powierzchni lustrzanych, jednak dokładny wymóg bezwzględnie definiuje rysunek wykonawczy. Gdy objętość nadbudowy jest marginalna, a regenerowany obszar nie wchodzi w kontakt z kluczowymi elementami ruchomymi, często wystarcza wyrównanie lica metalu ręcznymi narzędziami polerskimi.
Proces zatwierdzania wykonanej naprawy w zakładzie Spaw-Laser opiera się na wydaniu protokołu pomiarowego. W dokumentacji technicznej rejestruje się parametry geometryczne przed i po ingerencji, zastosowany gatunek drutu spawalniczego oraz potwierdzony brak wewnętrznych defektów strukturalnych. Przedsiębiorstwa produkcyjne bardzo chętnie korzystają z dojazdowych form serwisu w celu redukcji czasu przestojów. Wybierając usługę taką jak spawanie mobilne w Krakowie, na Górnym Śląsku czy w innych zagłębiach przemysłowych, zlecający zyskuje szansę odtworzenia geometrii i przeprowadzenia pomiarów bezpośrednio na hali tłoczni.
Brak zgodności gabarytowej po naprawie kategorycznie dyskwalifikuje komponent z dalszego montażu w maszynie. Sygnałem alarmowym dla kontrolera jakości są wszelkie uchybienia w zakresie płaskości i bicia promieniowego wykraczające poza normy zakładowe. Mikropęknięcia w strefie napoiny oraz pory gazowe osłabiają integralność powłoki, co w warunkach wysokich naprężeń cyklicznych prowadzi do błyskawicznej awarii. Dodatkowym czynnikiem obniżającym zaufanie do detalu są wyczuwalne opory przy pasowaniu współpracujących suwaków oraz mikro-wycieki obserwowane w trakcie ciśnieniowych prób szczelności zregenerowanych kanałów chłodzących.
Ostateczna weryfikacja zregenerowanego elementu opiera się na skrupulatnej ocenie zgodności wymiarowej połączonej z testami w realnym środowisku pracy. Pełna wydajność na stanowisku produkcyjnym potwierdza ostatecznie, czy usunięcie defektu zapewni planowaną trwałość eksploatacyjną. Kompleksowe zarządzanie jakością naprawy – od pierwszych pomiarów referencyjnych, przez kontrolę strefy wpływu ciepła, aż po ostateczne skanowanie powierzchni – chroni stabilność procesów przemysłowych.
Kategorie artykułów
Polecane artykuły
Jak czytać kompas pryzmatyczny w lesie, gdy deklinacja zmienia wskazania względem mapy
W lesie podczas marszu azymutem ten sam kierunek wskazany na mapie nierzadko zaczyna mijać się z rzeczywistym ukształtowaniem terenu. Kompas wydaje się ustawiony poprawnie, a jednak po kilkuset metrach cel oddala się o dziesiątki metrów od oczekiwanego punktu. Zrozumienie mechaniki sprzętu oraz uwzg

Wyprzedaż łazienkowych płytek – jakie kolory dominują w tym sezonie?
Wyprzedaż płytek łazienkowych to temat, który przyciąga uwagę wielu klientów. Wybór odpowiednich kolorów ma znaczenie dla estetyki i funkcjonalności wnętrza, dlatego warto zwrócić uwagę na aktualne trendy. W tym sezonie dominują różnorodne odcienie, które pozwalają na stworzenie unikalnych aranżacji